


Syitä ja ratkaisuja kupliin leveän kalvon laminointikoneen kalvopäällystysprosessissa
Jul 22, 2026
Jätä viesti
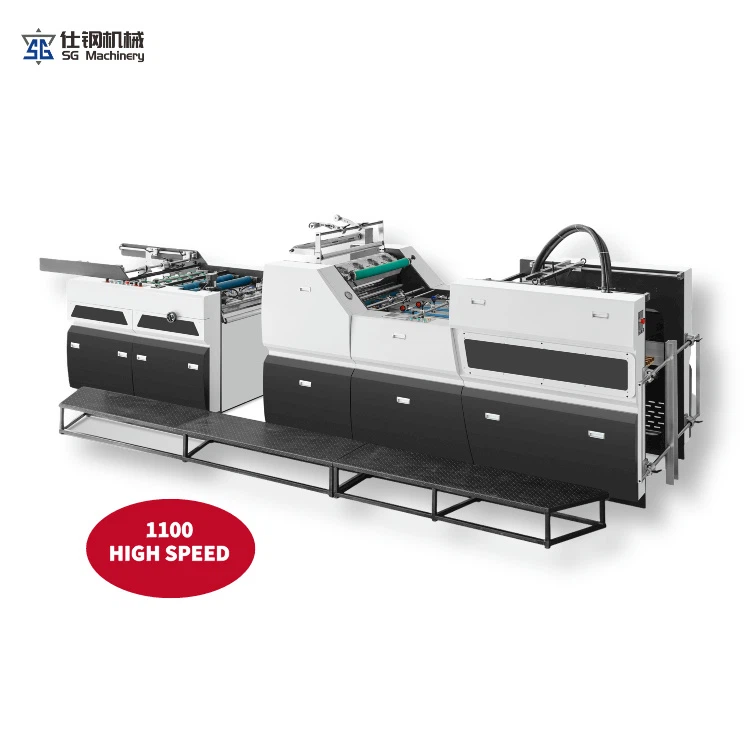
Leveitä laminointikoneita käytetään laajalti mainospainatuksessa, metallilevyjen käsittelyssä, painatuspakkauksissa ja muilla teollisuudenaloilla, pääasiassa suurten materiaalien laminointiin ja suojaavaan käsittelyyn. Päivittäisessä tuotantoprosessissa yleisin laatuvika on kuplien esiintyminen laminoiduissa tuotteissa. Kuplien koko ja jakautuminen eivät ole tasaisia, eivät vain vaikuta tuotteen ulkonäön sileyteen, vaan johtavat myös vääntymis-, dekoltee- ja kosteuden muodonmuutosongelmiin myöhemmässä vaiheessa, mikä vähentää suoraan tuotteen saantoa. Suuren kalvokuplan ongelma ei johdu yhdestä tekijästä, vaan se on jaettu neljään pääluokkaan: laitevika, toimintaprosessi, materiaaliongelmat ja ympäristötekijät. Kohdennettu tarkastus ja korjaaminen voivat ratkaista ongelman tehokkaasti. Tässä on tarkempi katsaus miksi ja miten sitä hoidetaan.
1, Laitteen toimintahäiriö aiheuttaa kuplia ja liuoksia.
Laitteen epänormaali tila on laitteiston ydinsyy kuplien muodostumiseen leveässä kalvossa, joka on keskittynyt pääasiassa kolmeen ydinosaan: kumitelaan, paineen ja lämpötilan säätöön. Ensinnäkin on laminoitu kumitela. kumirullan pinnan kuluminen, ikääntyminen, epätasainen, tarttuu likaan ja epäpuhtauksiin, mikä johtaa epätasaiseen rullan pinnan paineen jakautumiseen. Laminoinnin aikana materiaali ei tartu hyvin ja rakoon jäävä ilma muodostaa kuplia. Samanaikaisesti muodonmuutoskumitela ja vasemman ja oikean puolen epätasaisuus johtavat leveän materiaalin epätasaiseen jännitykseen, helposti ilmaantuviin suuriin alueisiin irtonaisia kuplia.
Tämän ongelman ratkaisemiseksi sinun on puhdistettava säännöllisesti kumitelan pinta, käytettävä ammattipuhdistusainetta jäljellä olevan liiman, pölyn ja epäpuhtauksien poistamiseen, kiillotettava ja korjattava pienet hankaukset sekä vaihdettava vanhentuneet ja epämuodostuneet kumirullat ajoissa. Toiseksi, epänormaali laminointipaine on suurin syy suurten ilmakuplien muodostumiseen, koska kokonaispaine on liian alhainen ja paine ei ole tasainen puolelta toiselle, mikä vaikeuttaa ilman poistamista kokonaan kalvomateriaalin ja alustan välillä. Säätääksesi painetta vaiheittain laitestandardin mukaisesti, varmista, että paine kumitelan vasemmalla ja oikealla puolella on tasainen ja voima leveän materiaalin keskellä ja reunassa on tasainen. Paineen tulee olla täysin kiinni eikä se saa rypistyä tai rakkuloita.
Lopulta lämpötilansäätöjärjestelmässä oli toimintahäiriö. Jos lämpötila on liian alhainen, se johtaa kerrostetun liimakerroksen sulamiseen, mikä johtaa huonoon tiivistymiseen, jolloin muodostuu kuplia; liian korkea lämpötila johtaa kalvomateriaalin venymiseen muodonmuutoksiin, mikä johtaa kerrostettuihin liimakuplia, jotka muodostavat onttoja kuplia. Laitteen lämpötilansäätöparametrit on kalibroitava ja lämpötila säädettävä kalvon materiaalin mukaan, jotta varmistetaan tarkka lämpötilan säätö ja tasainen lämmitys.
2, Väärä toimintaprosessi, joka johtaa kuplia ja liuoksia.
Virheellinen virheenkorjaus ja ei--standardinmukaiset operaattorit ovat tärkeimmät ihmisen aiheuttamat-tuotannon kupla-ongelmia aiheuttavat tekijät. Laaja-spektrinen kalvopinnoitus vaatii erittäin suurta syöttönopeutta ja syöttötapaa. Jos syöttönopeus on liian nopea, kalvomateriaalin ja alustan välinen sidosnopeus on suurempi kuin poistonopeus. Jos ilmaa ei poisteta ajoissa, voi kerääntyä ja muodostua joukko kuplia, jotka vaihtelevat voimakkaasti ja tukkivat materiaalin, jolloin paikallinen ilma jää loukkuun ja muodostaa epäsäännöllisiä kuplia.
Noudata päivittäisessä toiminnassa alhaisen nopeuden ja tasaisuuden periaatetta. Uuden koneen virheenkorjauksen tai tuotantomateriaalin vaihdon yhteydessä kalvopinnoite testataan ensin alhaisella nopeudella tasaisen, kuplittoman-poiston varmistamiseksi, minkä jälkeen sitä säädetään vakionopeudella, jotta syöttö pysyy tasaisena koko prosessin ajan. Samanaikaisesti, jos syöttöä ei ole kohdistettu, esipinomateriaali on epätasaista, substraatti rypistyy, siirtyy, ja se myös peittää suuren määrän ilmaa luoden kuplia. Ennen käyttöä alusta on asetettava tasaiseksi ja kohdistettava syöttöreferenssiin, jotta varmistetaan, että kalvomateriaali on yhdensuuntainen alustan kanssa ja tarttuu siihen sekä estetään sijoiltaan siirtyminen ja rypistyminen syötteen aikana. Lisäksi valmis tuote on tarkastettava hyvissä ajoin kalvopinnoituksen valmistuttua. Jos pieniä kuplia löytyy, ne voidaan tuulettaa ja korjata korkeissa lämpötiloissa käyttämällä erityistä kaavinta. Suuret alueet aluekuplat on pinnoitettava uudelleen.
3. Materiaaliongelmat ja ratkaisut kuplan muodostukseen.
Kalvon ja itse substraatin laatu voi myös aiheuttaa kalvopäällysteen kuplien epäonnistumisen. Laminoidussa kalvomateriaalissa toisaalta huono laatu, epätasainen paksuus, epätasainen kolloidinen pinnoite, huonot vetoominaisuudet ja tarttuvuus, helppo muodostaa sidosrakoja ja kuplia laminointiprosessin aikana; jos kalvomateriaalia varastoidaan liian kauan, se kosteutuu ja rappeutuu, liimakerros hajoaa, voi myös vaikuttaa huonolta tarttumiselta, rakkuloitumiselta, kolonisoitumiselta jne. Pätevien ja vaatimustenmukaisten kalvomateriaalien käyttäminen, luokiteltu varastointi, kosteus ja pöly, vanhentuneiden, vaurioituneiden ja huonolaatuisten kalvomateriaalien käytön estämiseksi.
Toisaalta myös alustan pinnan epäyhtenäisyys on avaintekijä. Pöly, hiukkaset, tahrat, kosteus, epäpuhtaudet, leveän levyn pinnalla oleva kosteus, spraymaali jne. muodostavat kuplia ja valkoisia täpliä laminoinnin jälkeen. Ennen käyttöä alustan pinta on puhdistettava perusteellisesti, jotta varmistetaan, että alusta on puhdas, kuiva, tasainen, pölytön, vesi- ja öljytahrat ja että epäpuhtaudet ja kuplat vältetään niiden lähteellä. Samanaikaisesti on tarpeen leikata epätasaiset, vaurioituneet ja epämuodostuneet alustat etukäteen, jotta vältetään riittämättömästä tarttumisesta johtuvia kuplia.
4. Kuplia aiheuttavat ympäristötekijät ja ennaltaehkäisevät toimenpiteet.
Kalvokalvopinnoitteen käsittely vaatii korkeaa tuotantoympäristöä, korkeaa kosteutta, liiallista pölyä ja suuri lämpötilaero aiheuttaa kalvokuplia. Työpajan ilmankosteus on korkea, ja alustalla ja kalvolla on vesihöyryä adsorptiovaikutus. Päällystyksen jälkeen ne suljetaan välikerrokseen ja tiivistyvät kupliksi; pöly lentää työpajassa ja hiukkaset tarttuvat materiaalin pintaan muodostaen kuplan{2}}maisia pisteitä pinnoituksen jälkeen.
Päivittäisen tuotannon on valvottava työpajaympäristöä, pidettävä työmaa kuivana ja tuuletettuna, pidettävä kosteus vakioalueella, vähennettävä verhoilua tai kytkettävä kosteudenpoistolaitteet päälle märällä ja kostealla säällä, puhdistettava työpajaympäristö säännöllisesti, pidettävä työalue puhtaana ja vähennettävä pölyn tarttumista. Vältä samalla työskentelyä ympäristössä, jossa on liiallinen lämpötilaero estääksesi kalvomateriaalin lämpölaajenemisen ja kutistumisen, estääksesi liimakerroksen epänormaalin kovettumisen ja estääksesi tartuntakuplien esiintymisen.
5, yhteenveto ja päivittäiset ehkäisykohdat
Yhteenvetona voidaan todeta, että kuplien muodostumiseen leveissä kalvolaminointikoneissa on neljä pääsyytä: laitteet, prosessi, materiaali ja ympäristö. Ydinratkaisu on "pakokaasujen tasaisuus, tiivis yhteistyö, materiaalien ja ympäristön vaatimustenmukaisuus". Päivittäisessä tuotannossa laitteet on puhdistettava ja huollettava säännöllisesti, paine ja lämpötila on säädettävä tarkasti, kalvopinnoituksen toimintaprosessia on säädeltävä, materiaalin laatua ja alustan puhdistusta on valvottava tiukasti ja tuotantoympäristö on optimoitava. Erilaisten tehtävien esikäsittely voi vähentää huomattavasti kuplavirheitä ja parantaa leveiden-kalvotuotteiden tasaisuutta, esteettisyyttä ja tuottoa.